
ماهیت متالوژیکی ورقهای ضد سایش و چرایی دشواری جوشکاری آنها
ورقهای ضد سایش، از جمله گریدهای شناختهشدهای مانند هاردوکس، از طریق فرآیند کوئنچ و تمپر به سختی بالا میرسند. این سختی که معمولاً در محدوده ۴۰۰ تا ۶۰۰ برینل قرار میگیرد، از یک ساختار میکروسکوپی مارتنزیتی ناشی میشود که ذاتاً در برابر گرما حساس است. حرارت جوشکاری این ساختار را بر هم میزند.
درصد کربن بالا و حضور عناصر آلیاژی مثل منگنز، کروم و مولیبدن، کربن معادل این ورقها را به مراتب بالاتر از فولادهای ساختاری معمول میبرد. احتمال ترک سرد در ناحیه متاثر از حرارت (HAZ) جدی است و نمیتوان آن را نادیده گرفت. جوشکاری بدون پیشگرم مناسب، ریسک خرابی اتصال را چند برابر میکند.
سختی بالا به معنای شکنندگی نسبی هم هست. در ناحیهای که سیکل حرارتی جوش از آن عبور کرده، خواص فیزیکی اصلی ورق کاهش مییابد. اگر ترتیب اجرا درست نباشد، آن ناحیه اول از همه تسلیم بار میشود. شناخت این ماهیت، پیششرط هر تصمیم درست در فرآیند جوش است.
یک نکته فنی که اغلب نادیده گرفته میشود: ناحیه HAZ در ورقهای ضد سایش پهنای محدودی دارد اما از نظر متالورژیکی بیشترین آسیبپذیری را نشان میدهد. در این ناحیه، دمای سیکل جوش به محدودهای میرسد که ساختار مارتنزیتی به سمت بینیت یا حتی فریت پرلیت تحول مییابد. این تحول به معنای کاهش محلی سختی و مقاومت سایشی است. اگر قطعه در خط سایش قرار داشته باشد، این نقطه ضعیف زودتر از بقیه سطح مستهلک میشود. به همین دلیل کنترل حرارت ورودی (Heat Input) در هر پاس اهمیت مستقیمی بر عمر کاری قطعه دارد.
پیشگرم ورق آلیاژی: محدوده دما، روش اعمال و معیار تصمیمگیری بر اساس ضخامت
تعیین دمای پیشگرم بر اساس کربن معادل و ضخامت ورق
معیار اصلی برای تعیین دمای پیشگرم، مقدار کربن معادل (CE) ورق است که معمولاً در گواهی کارخانه (Mill Certificate) درج میشود. هر چه CE بالاتر باشد و هر چه ضخامت ورق بیشتر باشد، دمای پیشگرم باید بالاتر تنظیم شود. برای گریدهای رایج ضد سایش با سختی حدود ۴۰۰ برینل، در ضخامتهای تا ۲۰ میلیمتر، اغلب محدوده ۱۰۰ تا ۱۵۰ درجه سانتیگراد کافی است، اما با افزایش ضخامت به بالای ۴۰ میلیمتر، این دما به ۲۰۰ درجه و بالاتر میرسد. داده دقیق را همیشه از دستورالعمل WPS یا جدول سازنده ورق استخراج کنید.
یک نکته عملی در کارگاه: تغییر ضخامت حتی در یک گرید یکسان میتواند دمای پیشگرم را ۵۰ درجه جابجا کند. به همین دلیل، استفاده از یک دمای ثابت برای همه ضخامتها اشتباه رایجی است. هر بار که ضخامت ورق تغییر میکند، مقدار CE و دمای پیشگرم متناسب با آن باید از نو بررسی شود.
روشهای اعمال حرارت و کنترل یکنواختی دما در کارگاه
مشعل گازی ابزار رایج اعمال پیشگرم در کارگاههای معمولی است، اما توزیع حرارت با آن یکنواخت نیست. روش مطمئنتر، استفاده از پتوهای المنتی برقی یا سیستمهای القایی است که دما را روی کل سطح ثابت نگه میدارند. دما را با ترموکوپل تماسی یا کرایون حرارتی اندازه بگیرید. احساس و تخمین بصری کافی نیست. فاصله اندازهگیری از لبه جوش باید حداقل ۷۵ میلیمتر باشد تا دمای واقعی HAZ خوانده شود.
انتخاب الکترود و سیم جوش: مقایسه عملکردی بر اساس نوع بار و شرایط سرویس
الکترود مناسب جوشکاری هاردوکس در شرایط ضربهای در برابر سایش لغزشی
انتخاب الکترود به نوع تنش غالب در سرویس بستگی دارد. اگر قطعه عمدتاً ضربه میخورد، مثل بدنه سنگشکن یا کفه آسیاب، الکترود با قابلیت چقرمگی بالا (تافنس) اولویت دارد؛ سختی درز جوش میتواند پایینتر از ورق باشد، اما مقاومت در برابر شکست اهمیت بیشتری دارد. برای سایش لغزشی، مثل تیغه خاکبرداری یا لوله انتقال مواد ساینده، الکترودهای با سختی بالا و ساختار کاربیدی مناسبتر هستند. ترکیب این دو نوع تنش در یک قطعه، به لایهگذاری buffer pass با الکترود نرمتر نیاز دارد.
سیم جوش ضد سایش در فرآیندهای نیمهخودکار MIG/MAG و FCAW
در فرآیندهای نیمهخودکار، سیم توپود (FCAW) نسبت به MIG/MAG معمولی کنترل بهتری روی ترکیب شیمیایی جوش ارائه میدهد. سیمهای FCAW مخصوص روکش کاری سطوح ضد سایش، محدوده سختی مشخصی دارند و باید با شرایط سرویس تطابق داشته باشند. در جوشکاری هاردوکس، سیمهای با سختی پایینتر از ورق پایه برای پاسهای ریشه و سیمهای سختتر برای روکش نهایی انتخاب میشوند. رطوبت سیم جوش مشکلساز است؛ سیم باز شده را حداکثر یک شیفت کاری در معرض هوا رها کنید.
مهار ترک سرد: منشأ، شناسایی و پروتکلهای پیشگیری در جوشکاری هاردوکس
ترک سرد، برخلاف ترک گرم که حین انجماد اتفاق میافتد، چند ساعت تا چند روز پس از اتمام جوش ظاهر میشود. منشا اصلی آن، نفوذ هیدروژن به ناحیه HAZ در کنار تنشهای پسماند بالاست. سه عامل لازم برای وقوع آن باید همزمان حاضر باشند: ساختار سخت و مستعد، هیدروژن، و تنش کافی. حذف هر کدام از این سه، خطر را به شدت کاهش میدهد.
برای پیشگیری، الکترودها و سیمها را خشک نگه دارید. الکترودهای قلیایی (بازی) را قبل از استفاده در کوره خشککن در دمای توصیهشده سازنده قرار دهید. پیشگرم کافی و سرعت سرمایش کنترلشده بعد از جوش، فرصت خروج هیدروژن را فراهم میکند. اگر قطعه پس از جوش امکان تنشزدایی (PWHT) داشته باشد، حتی یک ساعت نگهداری در دمای پیشگرم بعد از اتمام جوش موثر است.
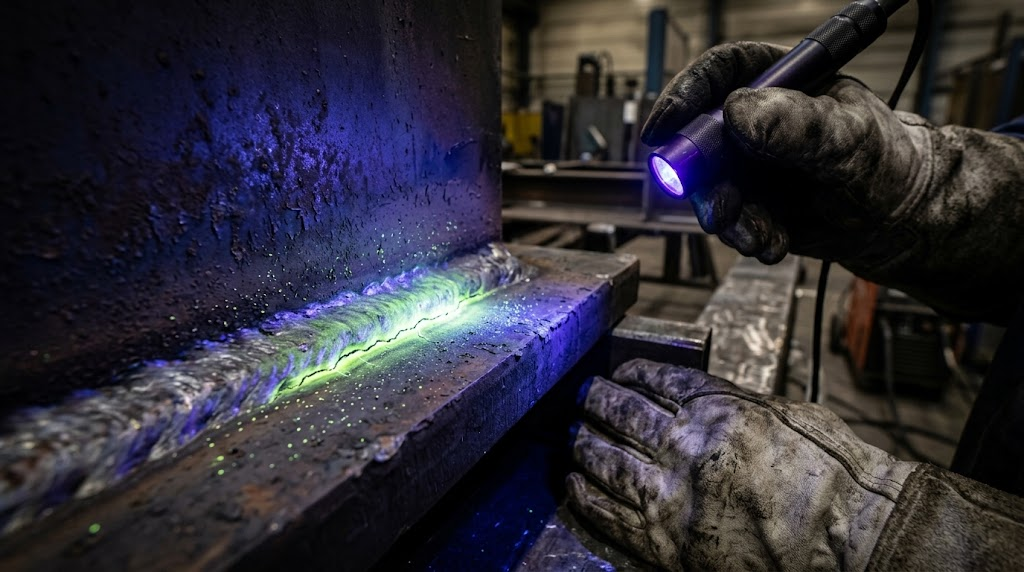
بازرسی ترک سرد با آزمون مایع نافذ یا ذرات مغناطیسی باید حداقل ۴۸ ساعت بعد از سرد شدن کامل قطعه انجام شود. بازرسی زودتر، ترکهای در حال توسعه را نشان نمیدهد.
یک خطای رایج کارگاهی این است که بازرسی بلافاصله پس از سرد شدن ظاهری قطعه انجام میشود. دمای سطح ممکن است به دمای محیط رسیده باشد اما هیدروژن هنوز در حال تجمع در مناطق پرتنش است. پروتکل ۴۸ ساعته یک الزام فنی است که از سینتیک نفوذ هیدروژن در فولاد مارتنزیتی برمیخیزد. نادیده گرفتن آن، ترکهایی را در معرض بار واقعی آشکار میکند که در بازرسی اولیه دیده نشدهاند.
ترتیب پاسگذاری، کنترل دمای بینپاسی و سرعت سرمایش پس از جوش
ترتیب پاسگذاری در ورقهای ضد سایش فقط یک موضوع مهم است؛ مستقیماً روی تنشهای پسماند اثر میگذارد. در قطعات با درز طویل، روش پاسگذاری برگشتی (backstep) یا تقارن در جوش دو طرفه، تابیدگی را کنترل میکند. پهنای پاس را هم محدود نگه دارید؛ پاسهای عریض حرارت بیشتری وارد HAZ میکنند.
دمای بینپاسی سقف دارد. این سقف معمولاً در مشخصات سازنده ورق ذکر میشود و از آن نباید عبور کرد. اگر دمای قطعه از این سقف بالاتر رفت، جوشکاری را متوقف کنید و اجازه دهید خنک شود. عجله در اینجا خطر برگشت خوردن ساختار سخت شده را دارد.
پس از اتمام جوش، قطعه را هرگز در آب یا هوای سرد خنک نکنید. پتو یا عایق حرارتی بگذارید یا در اتاقک کنترلشده نگه دارید. سرمایش آهسته، فرصت خروج هیدروژن و کاهش تنش پسماند را میدهد. این یک مرحله اجرایی ساده است که اغلب در کارگاه نادیده گرفته میشود.
در قطعات ضخیمتر از ۳۰ میلیمتر، گرادیان دمایی بین سطح و مرکز مقطع میتواند قابل توجه باشد. اگر سطح خنک شده باشد اما مرکز هنوز گرم باشد، تنشهای پسماند ناشی از این اختلاف دما به مراتب از تنشهای انقباضی جوش بیشتر میشوند. استفاده از عایق از هر دو طرف ورق این گرادیان را به حداقل میرساند.
چکلیست تجربی کارگاهی: از آمادهسازی لبه تا بازرسی درز جوش
آمادهسازی لبه ورق باید با سنگزنی یا ماشینکاری انجام شود. برشکاری حرارتی لبه را میتوان پذیرفت، اما ناحیه برش باید قبل از جوش سنگ خورده و از هر گونه آلودگی، اکسید و رطوبت پاک شود. حداقل ۲۰ میلیمتر از هر طرف درز را با سنگ تمیز کنید.
این موارد را پیش از شروع هر جوش بررسی کنید:
- دمای پیشگرم با ترموکوپل یا کرایون اندازهگیری و ثبت شده باشد
- الکترود یا سیم جوش از بستهبندی مناسب خارج و در وضعیت خشک نگهداری شده باشد
- تنظیمات دستگاه (آمپر، ولتاژ، سرعت حرکت) با WPS مطابقت داشته باشد
- امکان کنترل دمای بینپاسی در حین کار فراهم باشد
پس از اتمام جوش و گذشت ۴۸ ساعت از سرد شدن کامل، بازرسی چشمی و آزمون مایع نافذ یا ذرات مغناطیسی انجام شود. ثبت مستندات شامل دما، روش، مواد مصرفی و نتایج بازرسی، بخش جداییناپذیر کار است.
سوالات متداول درباره جوشکاری ورقهای ضد سایش
چرا جوش ورقهای ضد سایش بعد از چند روز ترک میخورد؟
ترک تاخیری یا ترک سرد معمولاً ۲۴ تا ۷۲ ساعت پس از جوش ظاهر میشود و ریشه آن در سه عامل همزمان است: هیدروژن محلول در فلز جوش، ریز ساختار مارتنزیتی سخت و تنشهای انقباضی باقیمانده. اگر پیشگرم اعمال نشده باشد یا الکترود از قبل خشک نشده باشد، هیدروژن فرصت خروج پیدا نمیکند و در ناحیه متاثر از حرارت تجمع مییابد. راهحل: پیشگرم متناسب با ضخامت و کربن معادل ورق، استفاده از الکترود کمهیدروژن با پوشش قلیایی، و اعمال حرارت پس از جوش برای تسهیل خروج هیدروژن.
تفاوت الکترود E7018 با E308 در جوشکاری ورقهای آلیاژی سخت چیست؟
E7018 یک الکترود فولاد کربنی کمهیدروژن است و برای اتصال سازهای ورقهای ضد سایش به فولاد ساختمانی کاربرد دارد؛ درز جوش را محکم نگه میدارد اما سختی سطحی ایجاد نمیکند. E308 الکترود آستنیتی است و در مواردی استفاده میشود که انعطافپذیری درز جوش در برابر بارهای ضربهای اولویت دارد. برای پوششدهی مجدد سطوح مستهلکشده که باید سختی و مقاومت سایشی داشته باشند، هیچکدام مناسب نیستند؛ در آن کاربرد باید از الکترودهای هاردفیسینگ با سختی مشخص روی کاتالوگ استفاده شود.
چطور بفهمیم دمای پیشگرم روی ورق به اندازه کافی رسیده و یکنواخت است؟
ترمو چاک (Tempilstik) مستقیمترین ابزار تأیید دما در کارگاه است؛ مداد حرارتی را در فاصله حدود ۷۵ میلیمتر از لبه اتصال روی ورق میکشند و تغییر رنگ آن تأیید رسیدن به دمای هدف است. دماسنج تماسی یا پیرومتر مادونقرمز هم قابل استفادهاند، اما پیرومتر روی سطوح پوستهدار یا اکسید شده خوانش دقیقی نمیدهد. نکته مهم: حرارت باید از هر دو طرف ورق اعمال شود و قبل از شروع جوش حداقل چند دقیقه فرصت توزیع یکنواخت داشته باشد؛ اعمال موضعی حرارت روی یک نقطه و شروع فوری جوش، گرادیان دمایی خطرناک ایجاد میکند.
در پروژههایی که امکان پیشگرم وجود ندارد، چه راهکاری باقی میماند؟
محدودیت میدانی واقعی است، اما عبور از پیشگرم بدون جبران خطرپذیری را چند برابر میکند. در چنین شرایطی باید طراحی اتصال را تغییر داد: کاهش عمق درز جوش، استفاده از پاسهای کوچکتر با آمپراژ پایینتر برای کند کردن نرخ سرمایش، و اولویتدادن به الکترودهای آستنیتی که ریزساختار آنها ظرفیت جذب هیدروژن بیشتری دارد. این رویکرد سختی درز جوش را کاهش میدهد و ممکن است برای همه کاربردها قابل قبول نباشد؛ تصمیم نهایی باید با در نظر گرفتن بار سرویس و ریسک خرابی گرفته شود.
کدام فرآیند جوشکاری برای ورقهای ضد سایش با ضخامت بالای ۲۵ میلیمتر توجیه فنی دارد؟
فرآیند FCAW با سیم توپودری کمهیدروژن در این رده ضخامتی عملکرد بهتری نسبت به MIG/MAG معمولی دارد؛ نرخ رسوبگذاری بالاتر است و کنترل هیدروژن در فلز جوش راحتتر انجام میشود. جوشکاری دستی SMAW با الکترود E7018 هم گزینه معتبری است، اما برای درزهای طولانی خستگیآور و کند است. فرآیند SAW در تولید سریال و قطعات با هندسه منظم گزینه اقتصادی است، اما در تعمیرات میدانی کاربردی ندارد. در هر صورت، با افزایش ضخامت، دمای پیشگرم و تعداد پاسها هر دو بالا میروند و برنامهریزی توالی جوش اهمیت بیشتری پیدا میکند.