


ورقهای استحکام بالا فولادهایی هستند که با ضخامت کمتر، بار بیشتری را تحمل میکنند. به همین دلیل در ساخت جرثقیل، ماشینآلات معدنی و راهسازی، شاسی تجهیزات حملونقل سنگین و سازههای فلزی با دهانه بلند، جای فولاد معمولی را میگیرند و وزن سازه، هزینه جوشکاری و هزینه حمل را کاهش میدهند.
در این صفحه میفهمید این ورقها با فولاد معمولی چه تفاوتی دارند، گریدها و استانداردهای EN و ASTM چه معنایی دارند و در برش، خم و جوش چه نکاتی باید رعایت شود. مهرآوه فولاد ورقهای استحکام بالا را از برندهای دیلیمکس (Dillimax)، ولدوکس (Weldox)، استرنکس (Strenx)، آلفورم (alform) و Quend تأمین میکند؛ بخشهای بعدی کمک میکند بدانید کدام برند و گرید به پروژه شما میخورد.
انتخاب این ورقها یک تصمیم مهندسی جدی است و باید بر اساس داده و محاسبه انجام شود، نه بر اساس عرف بازار.
فولاد معمولی سازهای، مثل گرید S235 یا ST37، با تنش تسلیم حدود ۲۳۵ مگاپاسکال در بسیاری از کاربردها کافی است. اما وقتی بار وارده بالا میرود یا ابعاد سازه باید کاهش یابد، این گریدها دیگر پاسخگو نیستند.
فولادهای با استحکام بالا (High-Strength Steel) معمولاً از تنش تسلیم ۳۵۵ مگاپاسکال به بالا شروع میشوند. تفاوت اصلی در ترکیب شیمیایی و فرآیند تولید است. این محصولات از طریق روشهایی مثل Thermo-Mechanical Controlled Processing (TMCP) یا Quenching & Tempering (Q&T) تولید میشوند که ریزساختار دانههای فولاد را بهینه میکنند.
نتیجه عملی این است که با ضخامت کمتر میتوان بار بیشتری تحمل کرد. برای یک خریدار کارگاهی یا مهندس سازه، این یعنی کاهش وزن کل سازه، کاهش هزینه جوشکاری و حمل، و در برخی پروژهها، امکان طراحیهایی که با فولاد معمولی اصلاً ممکن نبود. این مزیت اما شرایطی دارد: فرآیند برش و جوش این ورقها دقت بیشتری میطلبد و نمیتوان آنها را با همان پارامترهای فولاد معمولی پردازش کرد.
ورقهای استحکام بالا زیر برندهای مختلفی عرضه میشوند و هر برند، گریدها، روش تولید و تضمینهای خاص خودش را دارد. این برندها در مهرآوه فولاد قابل تأمین هستند:
دیلیمکس برند ورقهای استحکام بالای شرکت Dillinger آلمان و مهمترین محصول این دسته است. این ورقها فولاد ریزدانه به روش Q&T هستند و در گریدهای ۵۰۰، ۵۵۰، ۶۹۰، ۸۹۰، ۹۶۵ و ۱۱۰۰ تولید میشوند؛ یعنی از ۵۰۰ تا ۱۱۰۰ مگاپاسکال تنش تسلیم.
دیلیمکس برای بوم جرثقیل، شاسی و بدنه ماشینآلات معدنی و راهسازی و قطعات سازهای سنگین که وزن و ایمنی هر دو مهم هستند انتخاب میشود.
ولدوکس از برندهای شناختهشده شرکت SSAB سوئد است و سالهاست در ساخت جرثقیل، شاسی تجهیزات حملونقل و ماشینآلات سنگین استفاده میشود. SSAB این برند را بعدها همراه با Domex و Optim زیر چتر برند Strenx قرار داده است؛ بنابراین ولدوکس و استرنکس هر دو محصول یک تولید کننده هستند و تفاوتشان در نام و دستهبندی گریدهاست.
استرنکس برند ورقهای استحکام بالای SSAB است و در گریدهای Strenx 700، 900، 960، 1100 و 1300 ارائه میشود. عدد هر گرید همان حداقل تنش تسلیم بر حسب مگاپاسکال است. این ورقها بیشتر در بوم جرثقیلها، تریلرها و شاسی کامیونها و ماشینآلات متحرک سنگین به کار میروند، یعنی جایی که کاهش وزن مستقیماً به افزایش ظرفیت بار یا کاهش مصرف سوخت تبدیل میشود.
آلفورم برند ورقهای استحکام بالای شرکت voestalpine اتریش است و برخلاف دیلیمکس و استرنکس، با روش نورد ترمومکانیکی (TMCP) و خنککاری تسریعشده تولید میشود. گریدهای alform plate 355 M تا 550 M بر اساس EN 10025-4 و گریدهای 620 M و 700 M در این برند وجود دارد و برای استحکامهای خیلی بالا، سری x-treme با گریدهای 900، 960 و 1100 عرضه میشود.
مزیت اصلی آلفورم، کربن کم است. به گفته کارخانه، این گریدها در منطقه HAZ کمتر سخت میشوند و حساسیت کمتری به ترک سرد دارند. بنابراین برای کارگاههایی که جوشپذیری و خمکاری برایشان در اولویت است، گزینه جدیای محسوب میشود. کاربردهای رایج آن سازههای فولادی، پلها، لولههای تحت فشار، وسایل نقلیه و جرثقیل است.
Quend ورق استحکام بالای شرکت NLMK Europe و به روش Q&T است. نقطه قوت آن دقت بالا در تلرانس ضخامت و صافی ورق و قابلیت پردازش خوب (برش، خم و جوش) است. به همین دلیل در تجهیزات بالابر مثل بوم تلسکوپی جرثقیلها که ورق سبک و دقیق میخواهند کاربرد زیادی دارد. این ورقها در گریدهای ۷۰۰، ۹۰۰، ۹۶۰ و ۱۱۰۰ عرضه میشوند.
استاندارد اروپایی EN 10025 فولادهای ساختاری را دستهبندی میکند. بخشهای ۳ تا ۶ این استاندارد به فولادهای با استحکام بالا اختصاص دارند. عدد بعد از S نشاندهنده حداقل تنش تسلیم بر حسب مگاپاسکال است.
در بازار ایران، S355 و S460 بیشترین تقاضا را دارند. S355 در ساخت جرثقیلهای سقفی، قابهای فلزی سازهای و مخازن تحت فشار متوسط کاربرد گستردهای دارد. S690 برای قطعاتی مثل بوم ماشینآلات حفاری و دسترسهای بالابرها انتخاب میشود. گریدهای بالاتر مثل S890 و S960 در پروژههای خاص، عمدتاً واردات مستقیم یا تأمین از بازار اروپا هستند.
در استاندارد آمریکایی ASTM، معادلهای رایج شامل A514 (تنش تسلیم حداقل ۶۹۰ مگاپاسکال) و A572 Grade 50 (تنش تسلیم ۳۴۵ مگاپاسکال) هستند. نکته مهم این است که تطابق کامل بین EN و ASTM وجود ندارد؛ ترکیب شیمیایی، آزمونهای ضربه و شرایط تحویل متفاوت است. در پروژههایی که گواهینامه استاندارد مشخصی درخواست شده، جایگزینی بین این دو مستلزم تایید مهندس ناظر است.
انتخاب گرید صرفاً بر اساس عدد تنش تسلیم کافی نیست. دو خاصیت دیگر در کاربردهای واقعی اهمیت حیاتی دارند.
استحکام تسلیم (Yield Strength) حدی است که ماده تغییر شکل دائمی پیدا میکند. استحکام کشش (Tensile Strength) حد شکست است. نسبت این دو عدد به هم، که به آن Yield-to-Tensile Ratio میگویند، در طراحی سازههای لرزهای اهمیت ویژه دارد. در گریدهای بسیار بالا مثل S960، این نسبت بالاتر است و رفتار سازه در بارگذاریهای دینامیک متفاوت میشود. در چنین مواردی، استفاده از این گرید بدون مشورت طراح سازه توصیه نمیشود.
چقرمگی (Toughness) توانایی جذب انرژی قبل از شکست است. در دماهای پایین، فولادها ممکن است شکست ترد داشته باشند. به همین دلیل، گریدهای EN 10025 با پسوند حرفی مشخص میشوند: پسوند N یا NL نشاندهنده آزمون ضربه در دماهای پایین است. مثلاً S460NL یعنی آزمون ضربه Charpy در دمای منفی ۵۰ درجه سانتیگراد انجام شده. برای پروژههای در مناطق سردسیر یا تجهیزاتی که در محیط باز کار میکنند، این مشخصه باید در سفارش قید شود.
یکی از پارامترهایی که در انتخاب گرید اغلب نادیده گرفته میشود، مقدار کربن معادل (Carbon Equivalent) است. این عدد از ترکیب شیمیایی فولاد محاسبه میشود و مستقیماً بر جوشپذیری و نیاز به پیشگرمایش تأثیر میگذارد. در گریدهای S460 به بالا، کربن معادل بالاتر از فولاد معمولی است، یعنی احتمال ترک هیدروژنی در منطقه HAZ بیشتر میشود. استاندارد EN 1011-2 فرمول محاسبه و محدودیتهای مجاز را مشخص میکند. پیش از انتخاب گرید، بررسی کنید که آیا کارگاه ظرفیت کنترل این پارامتر را دارد یا خیر؛ چون گرید مناسب در کارگاه نامناسب، نتیجهای بدتر از گرید پایینتر در کارگاه کنترلشده خواهد داشت.
فولادهای با استحکام بالا در قالب ورقهای قطعهبری شده (Cut-to-Length)، کویل و ورقهای کارخانهای تأمین میشوند. در بازار ایران و تأمین واردات، محدوده ضخامتهای رایج از ۴ میلیمتر تا حدود ۱۰۰ میلیمتر را پوشش میدهند، البته بسته به گرید این بازه متفاوت است.
ورقهای S460 و S355 معمولاً در ضخامتهای ۶ تا ۸۰ میلیمتر قابل تأمیناند. گریدهای بالاتر مثل S690 و S890، در ضخامتهای نازکتر (زیر ۸ میلیمتر) کمتر موجودند و باید بر اساس سفارش تأمین شوند. عرض استاندارد ورقهای اروپایی معمولاً ۱۵۰۰ تا ۳۰۰۰ میلیمتر است.
یک نکته عملی برای خریدار: تامین گریدهای بالا با گواهینامه Mill Certificate معتبر از کارخانههای اروپایی زمانبر است. اگر پروژه تاریخ تحویل مشخصی دارد، برنامهریزی تأمین باید حداقل چند هفته زودتر از موعد ساخت آغاز شود. موجودی انبار برای گریدهای خاص محدود است و نمیتوان روی تأمین فوری حساب کرد.
فرآیند پردازش فولادهای با استحکام بالا با فولاد معمولی تفاوتهای جدی دارد و نادیده گرفتن این تفاوتها به مشکل منجر میشود.
در برش پلاسما یا لیزر، گرمای ورودی باید کنترل شود. گرمای بیش از حد میتواند ناحیه متاثر از حرارت (HAZ) را تضعیف کند، به خصوص در گریدهای Q&T (مثل دیلیمکس، استرنکس و Quend) که خواص آنها ناشی از فرآیند حرارتی کنترلشده در کارخانه است. اگر این ناحیه بیش از حد گرم شود، استحکام اصلی ماده افت میکند.
در خمکاری، شعاع خم حداقل باید با مشخصات کارخانهای گرید مربوطه تطابق داشته باشد. برای گریدهای بالاتر، این شعاع نسبت به ضخامت ورق بزرگتر است. خم کردن با شعاع کوچکتر از حد مجاز احتمال ترک در منطقه خم را افزایش میدهد.
جوشکاری این محصولات مستلزم انتخاب الکترود متناسب با گرید، پیشگرمایش مناسب (که بر اساس ضخامت و کربن معادل محاسبه میشود) و کنترل انرژی ورودی است. دستورالعمل جوش (WPS) باید قبل از شروع کار تهیه و تایید شده باشد.
این محصولات در صنایعی که وزن و استحکام همزمان اهمیت دارند، کاربرد اصلی پیدا میکنند. موارد زیر رایجترین حوزههای استفاده هستند:
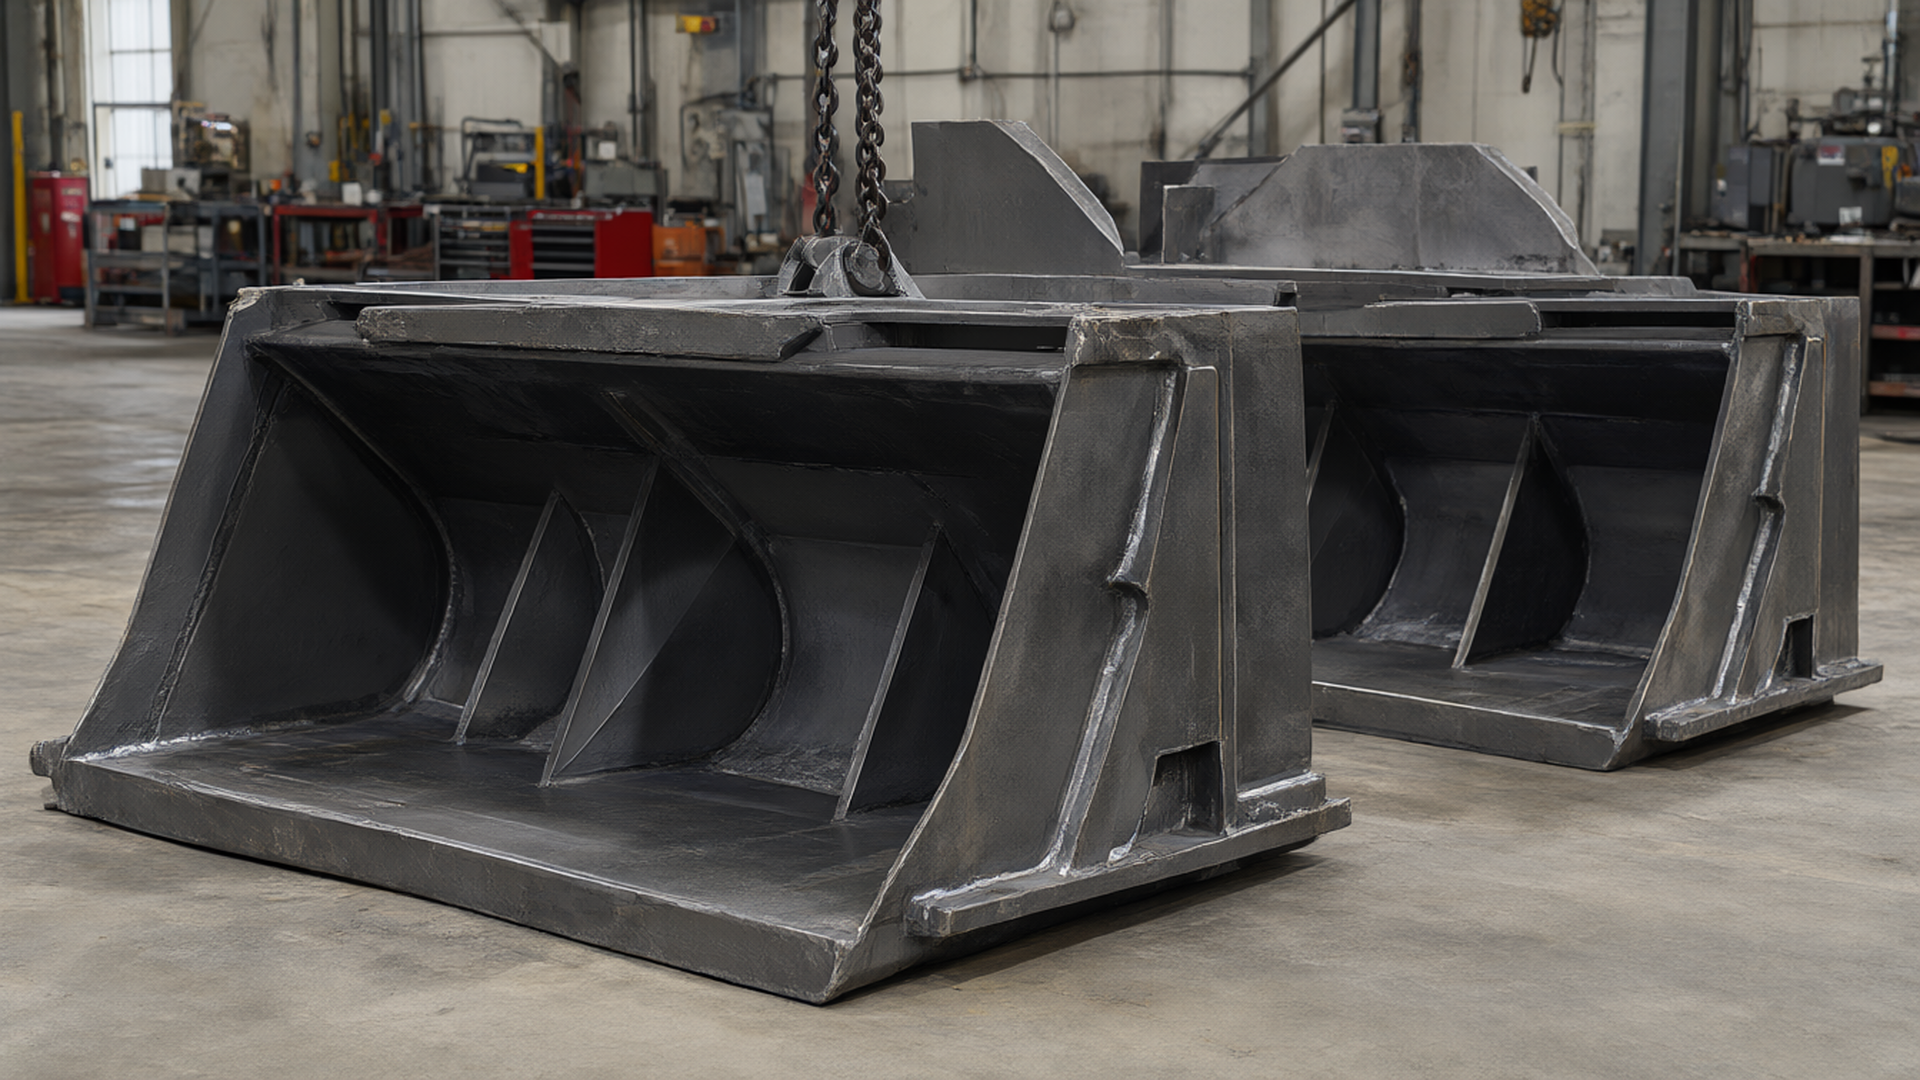
در هر یک از این حوزهها، الزامات استاندارد متفاوت است و نمیتوان یک گرید را بدون بررسی مشخصات پروژه برای همه موارد توصیه کرد.
فولاد با استحکام بالا همیشه گزینه بهتر نیست. انتخاب آن باید بر اساس تحلیل واقعی نیاز پروژه باشد.
استفاده از این محصول منطقی است وقتی طراحی محدودیت وزن یا حجم دارد، وقتی تعداد قطعات زیاد است و کاهش ضخامت به صرفهجویی در هزینه کل منجر میشود، یا وقتی پروژه در شرایط محیطی خاص (دمای پایین، بار دینامیک) قرار دارد.
اما در این موارد انتخاب آن توجیه ندارد:
تصمیم نهایی باید بین مهندس طراح، مسئول تأمین و کارگاه هماهنگ شده باشد.
برچسب و شناسایی: هر ورق باید Mill Certificate آن همراهش باشد. در محیطهای کارگاهی شلوغ، اختلاط ورقهای S355 و S690 بسیار خطرناک است، چون از ظاهر قابل تشخیص نیستند. سیستم کدگذاری رنگی یا برچسبگذاری دائمی روی هر ورق اجباری است.
ورقهای فولادی با استحکام بالا، به خصوص گریدهای Q&T، در مقابل آسیبهای مکانیکی حساستر از فولادهای معمولی نیستند، اما چند نکته در نگهداری و حمل وجود دارد که نادیده گرفتن آنها به مشکل میانجامد.
انبارداری: ورقها باید روی زیرسازی مناسب (چوب یا پالت فلزی) نگهداری شوند تا از تماس مستقیم با کف و ورود رطوبت جلوگیری شود. زنگزدگی سطحی در مرحله انبار، گرچه در اکثر موارد قابل برطرف شدن است، اما در ورقهای با پوشش خاص یا آزمایششده برای خوردگی میتواند مشکلساز باشد.
حمل با جرثقیل: استفاده از تسمههای نایلونی یا آستینهای محافظ روی گیرههای فلزی، لبههای ورق را از ضربه مصون میدارد. لبههای آسیبدیده در گریدهای بالا، نقطه آغاز ترک خستگی در بارگذاری چرخهای هستند.
برچسب و شناسایی: هر ورق باید Mill Certificate آن همراهش باشد. در محیطهای کارگاهی شلوغ، اختلاط ورقهای S355 و S690 بسیار خطرناک است، چون از ظاهر قابل تشخیص نیستند. سیستم کدگذاری رنگی یا برچسبگذاری دائمی روی هر ورق اجباری است.
پیش از ارسال سفارش، این موارد باید بررسی و تایید شده باشند:
این چکلیست حداقل اطلاعات لازم برای یک سفارش فنی دقیق است. سفارش ناقص ریسک تحویل ماده نادرست را بالا میبرد.
مهرآوه فولاد در حوزه تامین ورقهای فولادی صنعتی فعالیت میکند و ورقهای استحکام بالا را از برندهای دیلیمکس، ولدوکس، استرنکس، آلفورم و Quend با گواهینامههای معتبر کارخانهای تأمین میکند. رویکرد این مجموعه بر اساس ارائه مشاوره فنی در کنار تأمین مواد است؛ چون انتخاب گرید اشتباه هزینهاش بیشتر از قیمت ورق است.
برای پروژههایی که نیاز به Mill Certificate تأییدشده، تطابق با استاندارد EN یا ASTM مشخص، یا تأمین در ابعاد غیراستاندارد دارند، تیم فنی مهرآوه فولاد میتواند پیش از صدور سفارش، اطلاعات فنی دقیق ارائه کند.
استعلام فنی را با ذکر برند، گرید، ضخامت، ابعاد و استاندارد درخواستی ارسال کنید تا بررسی موجودی و زمان تأمین به سرعت انجام شود.
خرید ورق با استحکام بالا با خرید فولاد معمولی یک تفاوت اساسی دارد: اشتباه در مشخصات فنی قابل جبران نیست. وقتی قطعه جوش خورده، خم شده یا برش خورد، برگشت به تأمینکننده برای شکایت از گرید اشتباه معنایی ندارد.
چند نکته عملی برای مرحله خرید:
در نهایت، انتخاب صحیح در این حوزه به سه چیز برمیگردد: دانستن نیاز واقعی پروژه، خواندن دقیق مشخصات گرید، و کار با تأمینکنندهای که مستندات فنی معتبر ارائه میدهد. هر کدام از این سه که کم باشد، احتمال مشکل بالا میرود.
هر پنج برند ورق استحکام بالا هستند و تفاوتشان بیشتر در تولیدکننده، روش تولید و گریدهای موجود است. دیلیمکس، استرنکس و Quend به روش Q&T تولید میشوند (دیلیمکس مال Dillinger آلمان، استرنکس مال SSAB سوئد و Quend مال NLMK Europe). آلفورم محصول voestalpine اتریش و به روش TMCP است؛ کربن کمترش جوش و خمکاری را سادهتر میکند. اگر پروژه ضخامت بالا یا چقرمگی در دمای خیلی پایین میخواهد، دیلیمکس (بهخصوص زیرگرید E) گزینهای جدی است. اگر کارگاه شما در جوشکاری محدودیت دارد، آلفورم را بررسی کنید. برای انتخاب نهایی، گرید، ضخامت و کاربرد قطعه را با تیم فنی در میان بگذارید.
هر دو محصول SSAB هستند. SSAB برند Weldox را همراه با Domex و Optim در برند Strenx قرار داده است. بنابراین از نظر تولیدکننده یکی هستند، اما نام گریدها و دستهبندیشان تفاوت دارد. هنگام سفارش، نام دقیق گرید را ذکر کنید تا ابهامی در تأمین پیش نیاید.
ST52 (معادل S355) برای بارهای استاتیک معمول کافی است، اما اگر پروژه با بار دینامیک، ضربه یا چرخههای خستگی مکرر روبروست، گریدهای S460 به بالا مزیت واقعی دارند. تفاوت اصلی در استحکام تسلیم است: S460 حدود ۳۰٪ بالاتر از S355 است، یعنی میتوانید ضخامت را کاهش دهید و وزن سازه را پایین بیاورید. اگر سازنده فقط بر اساس عرف تجربی پیشنهاد میدهد و محاسبه بارگذاری ارائه نمیکند، مستقل از او تحلیل بخواهید.
S960 حساسیت بسیار بالاتری به حرارت جوش دارد. پیشگرم، کنترل دمای بینپاسی و الکترود تطبیقیافته با استحکام بالا از الزامات غیرقابل چشمپوشی هستند. در S690 هم این الزامات وجود دارد، اما پنجره تلرانس کمی گشادتر است. در کارگاههایی که جوشکار با EN 1011-2 آشنا نیست، S960 ریسک بالایی از ترک هیدروژنی (HAZ cracking) دارد. قبل از سفارش، توانایی فنی واقعی کارگاه جوشکاری خود را بسنجید.
سه چیز را همزمان بررسی کنید:
اگر فروشنده Mill Certificate ذوب-محور (Heat-specific) نمیدهد و فقط گواهی کلی ارائه میکند، این یک علامت هشدار جدی است.
گریدهایی با زیرمجموعه تست ضربه در دمای پایین انتخاب کنید؛ مثلاً S460ML یا S690QL که آزمون Charpy در دمای منفی ۴۰ درجه سانتیگراد روی آنها انجام شده. حرف «L» در انتهای نام گرید (EN 10025) همین را نشان میدهد. فولادهای بدون این زیرمجموعه در سرمای شدید رفتار شکننده نشان میدهند و ریسک شکست ناگهانی دارند.
برش پلاسما روی S960 به دلیل سختی بالا سرعت پیشروی را کاهش میدهد؛ بسته به ضخامت، ۲۰ تا ۴۰٪ کندتر از S355. واترجت سرعتش مستقل از سختی ماده است اما هزینه زمانی آن اصلاً پایین نیست. لیزر فیبر روی ضخامتهای زیر ۲۵ میلیمتر S960 کارایی خوبی دارد. پیش از سفارش، هزینه واقعی ماشینکاری را از پیمانکار برش بگیرید؛ این عدد گاهی انتخاب گرید را تغییر میدهد.
خوردگی سطحی (زنگ لایهای) در ورقهای بدون پوشش طی ۳ تا ۶ ماه نگهداری روباز شروع میشود، اما اگر زنگ به مرحله حفرهدار (pitting) نرسیده باشد، خواص مکانیکی زیر آن دستنخورده است. مشکل اصلی در گریدهای بالا اینجاست: حفرههای خوردگی نقطه تمرکز تنش میشوند و در قطعات تحت بار دینامیک عمر خستگی را پایین میآورند. نگهداری روی تیرک چوبی با شیب کافی برای تخلیه آب، با فاصله از زمین، حداقل الزام است.